
注意制动轮表面龟裂后别硬撑高温运转随时可能碎裂造成坠物事故
说实话,干了这么多年起重机维保,最怕的就是听见能继续用这三个字。尤其是制动轮,这东西一旦出问题,不是小修小补能解决的。制动轮表面出现龟裂本身就是结构失效的终局信号,可偏偏有人觉得就几条缝而已,又不是碎了。
你可能不知道,制动轮在制动瞬间表面温度能飙到200到350度,反复热胀冷缩下,表面那些看似无害的细裂纹会以肉眼可见的速度扩展。说白了,龟裂的制动轮每多转一圈都是在赌,赌它不会在起吊重物时突然碎裂。
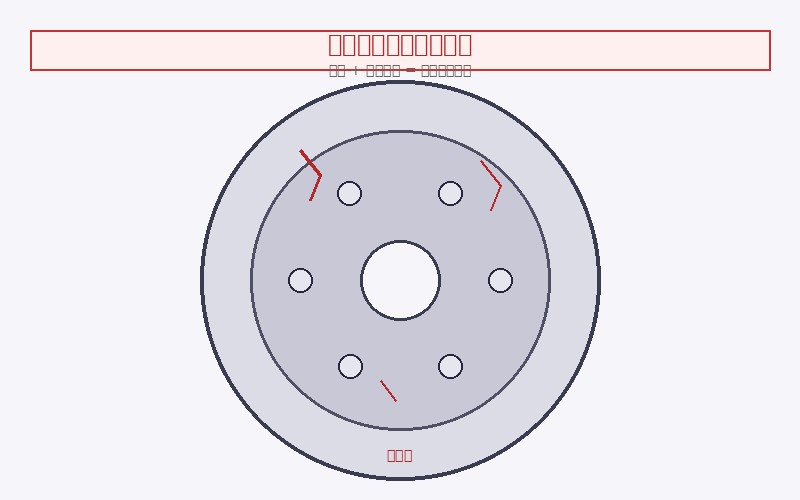
制动轮到底在承受什么——为什么说它是整台起重机最危险的旋转件
说起制动轮,很多人第一反应是就一个铁轮子嘛,能有什么讲究。但你要是拆开看过就知道——制动轮是起升机构里唯一同时承受制动力矩和热冲击的旋转件。
根据GB/T 3811-2008起重机设计规范的规定,制动器应能在规定制动行程内吸收全部动能,而这股巨大的摩擦热九成以上都先集中作用在制动轮表面。一次紧急制动下来,表面温度瞬间从常温跳到250度以上——你想想,这相当于拿打火机反复烤同一块铁皮,烤完又浸冷水,再烤。
行业老手经验: 判断一个制动轮的质量,别光看有没有裂纹——先拿红外测温枪打一下,同样工况下表面温度高15到20度的那个,材质或热处理一定有问题。正规的制动轮材质应该是ZG340-640铸钢或65Mn锻钢,调质处理后表面硬度在HRC38到45之间。低于这个硬度的,用不了多久表面就会起麻点,然后发展为龟裂。
龟裂的三个阶段——出现第一条缝时你还有机会止损
制动轮的龟裂不是一夜之间发生的,它有清晰的进展过程。搞清楚这三个阶段,你就知道什么时候该停、什么时候还能观察。
第一阶段:表面微裂纹(热疲劳初期)
制动次数达到3到5万次后,表面开始出现发丝状细纹,方向不规则,深度通常不超过0.3毫米。这个阶段还能用——但必须每次保养时用放大镜检查,记录裂纹数量和长度。一旦发现任何一条裂纹长度超过5毫米,立即进入下一阶段判断。
第二阶段:网状龟裂扩展(热疲劳中期)
细裂纹开始交叉、连接,形成网状龟裂纹。这个时候裂纹深度通常在0.5到1.2毫米,已无法通过打磨消除。更重要的是——这个阶段的制动轮已经开始失去热传导均匀性,局部温差会加速裂纹扩展。到了这一步,必须立即安排更换准备,制动轮最多再撑1到2个班次。
第三阶段:裂纹沿径向贯穿(随时碎裂)
当裂纹深度超过2毫米或出现沿径向方向的长裂纹,这个制动轮已经到了寿命终点。别忘了——制动轮是高速旋转件,离心力会让裂纹像拉链一样撕开。到这个阶段还在用,等于在明知它会碎的情况下继续操作,一旦碎裂碎片飞出,轻则砸坏减速机,重则伤人致命。
高温超过200度时制动轮内部到底发生了什么
很多人不理解为什么就超了一点温度制动轮就会坏。这里面的物理过程其实很清楚。
制动轮材质在200度以上时,表面材料开始发生回火软化——因为制动瞬间表面温度远远超过材料本身的回火温度(通常180到220度),连续重复这个过程会让表面硬度从HRC42逐步降到HRC35甚至更低。硬度一降,耐磨性就跟着崩。
更致命的是热应力循环。每次制动——表面高温膨胀,内部还是凉的约束着不让胀,表面受压应力;一松开——表面快速冷却收缩,内部约束着不让缩,表面受拉应力。一天几百次制动、一年几万次循环,这种反复的拉压交替应力就是疲劳裂纹的温床。
| 温度区间 | 材料状态 | 对制动轮的影响 | 建议措施 |
|---|---|---|---|
| 不超过150度 | 正常范围 | 无显著影响,磨损正常 | 正常保养即可 |
| 150到200度 | 回火软化临界区 | 表面硬度开始下降,微裂纹出现 | 加强巡检,记录温度趋势 |
| 200到300度 | 明显软化加疲劳加速 | 龟裂纹快速扩展,热应力剧增 | 立即评估更换 |
| 超过300度 | 材料严重软化加氧化加剧 | 随时可能碎裂,严禁继续使用 | 立即停机更换 |
这里有一个很常见的误区要提醒:不是温度降下来了就没事了。制动轮在经历过一次超高温之后,即使表面看起来还好,内部已经产生了残余应力场——下次再受热时,旧伤叠加新伤,裂纹从内部开始扩展,等你从表面看到时,其实里面已经裂得更深了。
制动轮日常检查必做的四件事——每个班次花五分钟就够了
你可能会问:说了这么多吓人的,那我日常到底该怎么检查?其实没那么复杂——每个班次开机前花五分钟做这四步就行了。
第一步:眼看。用手电筒斜照制动轮工作面,看有没有发丝状裂纹、麻点、变色区。正常的表面应该是均匀的暗灰色,如果出现蓝色或紫褐色斑块,说明这个区域经历过超高温——重点关注。
第二步:手摸。等制动轮冷却后,切记一定是冷却后!用手指沿工作面轻轻划过。如果感觉到凹凸不平或有细小沟槽,用深度规测量——深度超过0.5毫米就必须记录跟踪。
第三步:量温。用红外测温枪在制动完成后30秒内测量制动轮表面温度。正常工作温度应在120到160度之间。超过200度就要查原因——是不是制动瓦间隙太小、制动弹簧力过大、或者工作级别选低了。
第四步:听声。制动时仔细听——正常的制动声是均匀的嘶嘶摩擦声。如果听到嘎嘎或咔咔的异响,立即停机检查,这多半是龟裂面与制动瓦之间发生了不连续接触。
制动轮检查速记口诀
- 眼看斜光照表面——裂纹变色逃不掉
- 手摸冷面查沟槽——深度过半要换掉
- 量温三十秒内测——超过两百查原因
- 听声异响立停机——龟裂磨瓦最危险
什么情况下必须立即更换——别再存侥幸心理
根据JB/T 1306-2008电动单梁起重机及GB/T 14406-2011通用桥式起重机的相关规定,制动轮出现以下任一情形时应立即更换,不得继续使用:
第一、制动轮工作面出现深度超过1.5毫米的径向裂纹或网状龟裂面积超过工作面总面积的15%。这不是建议,是强制要求。之前有个客户,制动轮上三条径向裂纹每条都有2毫米深,车间主任说还能顶两天等新件到,结果当天下午制动轮沿最大裂纹处裂成四瓣,碎片打穿了减速机箱体——换减速机花了一万八,而一个新制动轮才不到两千。
第二、制动轮工作面磨损量超过原厚度的25%或出现明显台阶状磨损。磨损到这个程度,不只是强度问题——制动瓦与制动轮的接触面积骤降,制动力矩下降三成以上,关键时刻根本刹不住。
第三、制动轮表面出现明显的蓝色或深褐色氧化斑块且面积超过工作面总面积的30%。这种变色意味着该区域已经历过反复超高温,材料组织已经发生不可逆的相变,硬度可能已降到HRC30以下——说白了就是废了。
快速判断表:制动轮是否需要更换
| 检测项 | 临界值 | 判定 |
|---|---|---|
| 径向裂纹深度 | 不小于1.5毫米 | 立即更换 |
| 网状龟裂面积占比 | 不小于15% | 立即更换 |
| 工作面磨损量 | 不小于原厚度的25% | 立即更换 |
| 台阶状磨损高度 | 不小于0.8毫米 | 安排更换 |
| 表面变色氧化面积 | 不小于30% | 立即更换 |
| 制动时表面温度 | 不小于200度 | 排查原因 |
关于制动轮的更多细节和选型避坑经验,之前在都说制动轮坏了只能换总成但九成维修工都忽略了这些细节这篇文章里专门分析过,包括不同材质的制动轮在高温下的表现差异、以及为什么有的制动轮用不到一年就报废——感兴趣的可以去看看。
说到底,制动轮这个东西容不得半点侥幸。它是起重机安全链上最薄弱的那一环——钢丝绳断之前还有断丝预警、减速机坏之前还有异响提醒,但制动轮碎裂往往是瞬间的、没有预警的。你唯一能做的就是在它碎之前把它换掉。记住一句话:更换一个制动轮只要两千块,但更换被碎片打坏的减速机要两万起步——更别提万一伤到人的代价是任何数字都无法衡量的。
河南鸿升起重机有限公司
专业起重机配件供应,制动轮现货直发,全国物流配送
13903802779
制动轮选型咨询,材质推荐,技术参数,快速报价


