
安装二十年的老张说:轨道压板垫不实三个月后螺栓必定全松
老张在起重机安装这一行干了二十年,经手的轨道少说也有上百条。有次聊天时他说了句大实话——轨道压板这个活儿,十个出问题的有八个是垫不实。装的时候觉得螺栓拧紧了就万事大吉,结果跑个两三个月全松了,轨道开始晃动,到最后连压板都崩飞了。今天就把老张这些年踩过的坑、攒下的经验整理出来,给做安装和维保的朋友们提个醒。
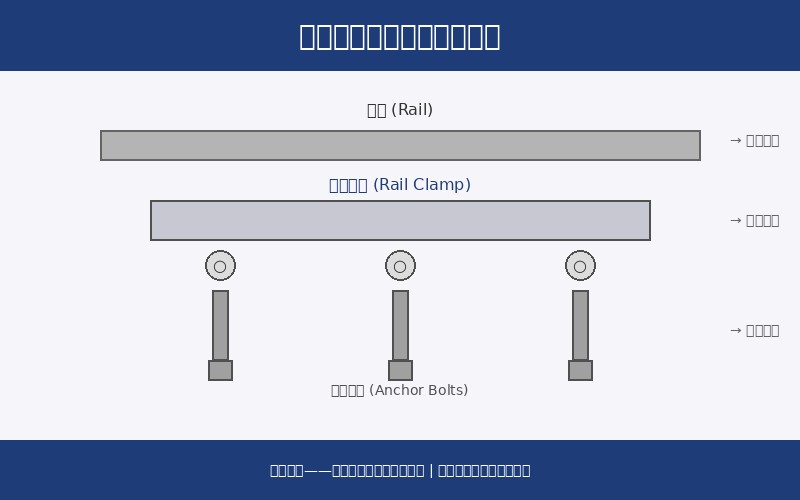
轨道压板垫不实的三大原因——老张现场总结
轨道压板看着就一块钢板加几个螺栓,真正做好的没几个。老张说他遇到过各种奇葩情况,但归结起来垫不实就这三个原因:
一是压板底部未清理干净就上螺栓。轨道安装时承轨梁面上经常残留水泥渣、焊渣、铁锈甚至小石子。老张说他见过最离谱的一个工地,压板下面压着一颗直径8毫米的焊豆——那台起重机的轨道用了不到两个月就开始晃,压板翘起来一道缝能塞进指甲盖。说到底就是安装前没拿钢丝刷把承轨面清理干净,基层有杂物压板就不可能贴实。
二是垫铁数量不够或摆放位置不合理。老张说很多安装工图省事,应该垫三块的地方只垫两块,或者垫铁松松垮垮没跟压板对正。轨道压板是靠压紧产生的摩擦力来固定轨道的,垫铁少一块、偏一点,压紧力直接打折扣。按GB/T 10183.1-2018的要求,轨道接头处的压板配置和垫铁数量都有明确规定——接头两侧各设一组压板,垫铁必须与压板底面完全接触不留空。老张说他带徒弟的第一句话就是:”别图省事少垫一块,三个月后螺栓全松了不够你工时钱。”
三是螺栓预紧力不达标。轨道压板的螺栓不是拧到手拧不动就完事。老张说正确的做法是用扭力扳手分两次对角拧紧,第一次拧到设计预紧力的60%,第二次再拧到100%。但实际上施工现场能做到这一点的很少——要么凭手感随便拧,要么用风炮一打到底。螺栓预紧力不够,设备一跑起重机动载一冲,一个月之内压板就开始松动。
垫不实会带来什么后果——别以为只是松几个螺丝的事
老张说他遇到过最严重的一次事故——某钢厂的一台20吨桥式起重机运行了不到半年,轨道压板螺栓断了三根,压板崩飞了两块,整段轨道横向偏移了将近10毫米。幸亏巡检发现得早,要是再晚几天车轮可能直接脱轨——轨道精度一旦失稳,车轮踏面的磨损速度会成倍增加,之前专门写过一篇讲车轮踏面磨损和轨道精度的关系。这背后的连锁反应是这样的:
老张的现场笔记——垫不实的连锁反应链:
第一步:压板与承轨梁之间有缝隙 → 轨道在动载下产生微小位移
第二步:位移反复冲击压板 → 螺栓承受交变剪切力 → 逐渐松动
第三步:螺栓松动后压板翘起 → 轨道约束力降低 → 位移增大
第四步:恶性循环加速 → 螺栓疲劳断裂 → 压板崩飞 → 轨道失控
说白了,轨道压板垫不实的问题不是”紧不紧”的问题,是”稳不稳”的问题。垫实了,压板和承轨梁是一个整体,动载过来力从压板传到基础就散掉了。垫不实,压板跟基础之间有一道空气层,动载过来力全压在螺栓上——螺栓是扛剪切的吗?不是,螺栓的设计工况是受拉。天天让螺栓扛不该它扛的力,不断才怪。
正确的安装方法和选型标准——老张的四条铁律
老张这些年总结了一套安装口诀:”清底、满垫、对角拧、跑一圈复紧“。具体展开来说:
第一条——清底。装压板之前用钢丝刷或者角磨机把承轨梁面上的焊渣、水泥块、铁锈全部清干净,再用压缩空气吹一遍。老张的原话:”你对待承轨面就要像对待自己家餐桌一样,一粒沙子都不能留。”因为哪怕一粒沙子夹在压板和基础之间,起重机跑起来就是一个小支点,反复碾压后一定会压出凹坑。
第二条——满垫。垫铁数量按设计图纸来,一块都不能少。垫铁摆放好之后用塞尺检查——0.05毫米的塞尺不能塞进去,这是老张的铁标准。如果垫铁和压板之间有缝隙,加薄垫片填实,不能有”悬空”状态。
第三条——对角拧。螺栓按对角线顺序分两次拧紧。第一次用扭力扳手拧到设计值的60%,第二次再拧到100%。老张说扭力值不是瞎定的,要根据螺栓的规格等级来——M20的8.8级螺栓预紧力一般在120到150N·m,M24的10.9级在200到250N·m,具体参考设计图纸上的标注。千万别用风炮一打到底,风炮的瞬间冲击力能把螺栓打出内伤,当时看着紧了,过段时间就松。
第四条——跑一圈复紧。全部螺栓拧完后让起重机空载来回跑三趟,然后停车把全部螺栓重新紧一遍。这步是绝大多数工地省略掉的——但老张说这步最关键。因为拧螺栓时轨道和压板之间的应力分布不均匀,设备跑几圈后应力重新分布,必然有螺栓会变松。如果这个时候不复紧,等正常生产后再松就没机会了。
| 选型参数 | 常见规格 | 适用场景 | 老张提醒 |
|---|---|---|---|
| 压板材质 | ZG270-500 / Q345B | 标准轨道 / 重载轨道 | 不要用铸铁,脆性大容易崩 |
| 螺栓等级 | 8.8级 / 10.9级 | 轻级A3到A5 / 重级A6到A7 | A6以上必须用10.9级 |
| 压板间距 | 500到700mm | QU70到QU120钢轨 | 接头处两侧各加一组 |
| 垫铁形式 | 楔形垫铁 / 平垫铁组 | 高度调节 / 平面固定 | 楔形垫铁打紧后点焊固定 |
老张的安全提醒:轨道压板属于起重机安全防护的关键部件,不是普通连接件。根据GB/T 3811-2008《起重机设计规范》的规定,轨道固定装置必须能够承受起重机的最大轮压和水平侧向力。压板松动导致的轨道偏移属于严重安全隐患——巡检时听到轨道有异响、看到压板边缘有锈迹渗出(螺栓松动的典型信号),必须立即停车检查。
巡检中怎么判断压板是否松动——老张的三个快速方法
老张说他做巡检从来不是走一遍看看就完事,而是带着三样东西:一把小锤、一支记号笔、一个塞尺。方法很简单但是有效。
第一,用小锤敲。沿着压板边缘挨个敲过去,声音清脆的说明贴实了,声音发闷有回响的八成是松了。这个方法老张用了二十年,百试不爽。垫实的压板敲起来像敲在整块钢板上,垫不实的压板敲起来声音是”噗噗”的,像敲在空心砖上。
第二,用记号笔画线。在螺栓头和压板之间画一条对齐线,下次巡检时看这条线有没有错位。如果线对不上了,说明螺栓已经转动松动了。这个方法全世界的设备巡检都在用,简单但没人会骗你。
第三,用塞尺测缝隙。0.05毫米的塞尺沿着压板底面走一圈,任何位置塞进去了就说明垫不实。老张说他巡检时只要塞尺能塞进去,当场就叫人重新紧,不等到下次。
轨道压板选型与安装咨询
河南鸿升起重机有限公司——专业起重机配件供应商
热线:13903802779
提供QU70到QU120全系列轨道压板,材质ZG270-500/Q345B,支持来图定制
常见问题
问:轨道压板多久检查一次?
老张的建议是:新装轨道前三个月每月查一次,三个月后每季度查一次。重级工作制(A6以上)的起重机应加密到每月一查。
问:轨道压板螺栓松了能直接紧就行吗?
不能。必须先检查压板底面是否有异物、垫铁是否移位,清理干净后再重新按扭矩拧紧。直接硬紧会把松动的压板压变形。
问:压板崩飞了一块怎么办?
立即停车,检查轨道偏移量。如果偏移超过2毫米,整段轨道都要重新调校。换压板时相邻两组压板也要拆下来检查是否有内伤。


