
先别急着买制动轮先看材质 铸铁和铸钢的差距比你想的大得多
选制动轮的时候,绝大多数人只关心尺寸和价格——孔多大、键槽多宽、多少钱一个。说实话,这跟买轮胎只看尺寸不看品牌是一个道理。制动轮这个配件看着不起眼,材质选错了,用不了三个月就开始出沟槽,然后连带把制动瓦也磨废了,最后整个制动器都得换。今天咱们聊聊铸铁和铸钢两种制动轮的真正差距在哪里,看完你就知道为什么有些制动轮一个能用三五年,有些只能用半年。
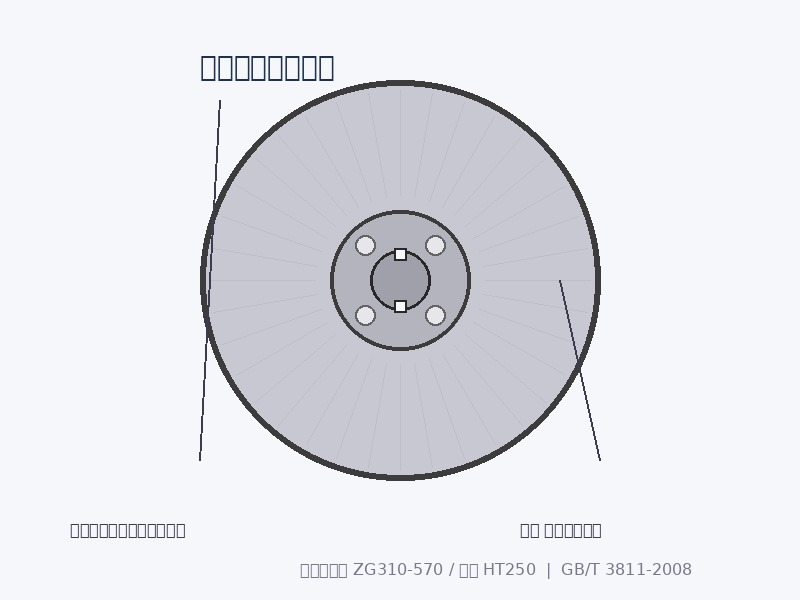
制动轮的材质决定了什么——不只是耐磨
先说个最基础的认知——制动轮的工作环境比你想的恶劣得多。每次制动时,制动瓦压在制动轮表面产生摩擦,接触面温度能瞬间飙到200度甚至更高。更别说在冶金、铸造这些高温车间,制动轮本体温度常年七八十度。所以制动轮的材质直接决定三件事:
第一是耐磨性——这个最好理解,摩擦面天天在工作,材质硬度不够就磨损得快。但耐磨不是越硬越好,太硬了反而会加速制动瓦的磨损,变成”保护了自己坑了队友”。所以制动轮材质要在”自己耐磨”和”不伤制动瓦”之间找个平衡点。
第二是抗热裂性——这个是很多人忽略的致命问题。制动轮在反复的”急速升温到自然冷却”循环中,如果材质的导热性和抗热疲劳能力不够,表面会出现细小的热裂纹。这些裂纹一开始肉眼看不见,但会越扩越大,最终导致制动轮崩裂。你可能会问,铸铁和铸钢在这个指标上差多少?铸钢的抗热裂性大约是铸铁的3倍。
第三是咬合匹配度——制动轮表面和制动瓦之间需要一定的摩擦系数。材质不同,跟制动瓦的”配合默契度”完全不一样。铸铁制动轮表面相对粗糙,初期制动效果好但跑合期过后性能下降明显;铸钢制动轮表面更稳定,配合好的制动瓦能保持长期稳定的制动力矩。
行业老手一句话:同样是制动轮,铸铁的出厂价可能只有铸钢的三分之一,但五年下来铸铁制动轮连换带修的总成本往往比铸钢高一倍还多——这笔账你得算全寿命周期,不能只算采购价。
铸铁制动轮——便宜但有三怕
铸铁制动轮最常见的是HT200和HT250牌号的灰铸铁。它的最大优势就是便宜——毛坯铸造出来,车一刀就能用,加工成本低、材料成本更低。说实话,对于A3、A4这种轻中级工作级别的起重机,铸铁制动轮完全够用。但问题是,很多采购只看价格不看工况,把铸铁制动轮装到了A6、A7这种重级制动的设备上——这就是找事儿的节奏。
铸铁制动轮有三怕。一怕高温——铸铁的导热系数只有30到40 W/(m·K),铸钢能到50以上。温度一高,铸铁表面先软了,制动效果直线下降,然后温度更高——这是个恶性循环。二怕急冷急热——刚制完动的刹车鼓表面温度还很高,突然溅上冷水或遇到冷风,铸铁表面立马出热裂纹。三怕冲击荷载——铸铁是脆性材料,延伸率只有0.5%左右,遇到突发冲击载荷容易直接碎裂。别忘了,铸钢的延伸率在15%以上,就算出了裂纹也有足够的安全预警时间。
说句不好听的,很多小厂的制动轮用的根本就不是标准HT200,而是回收废铁二次熔炼,成分不均匀、内部有缩松和夹渣。这种制动轮装上去三个月不出沟槽才怪。所以买铸铁制动轮,一定要问清楚材质牌号和铸造工艺,别光看价格。
注意:铸铁制动轮表面如果已经出现了肉眼可见的沟槽深度超过1.5mm,不要再上车床光一刀接着用了——这时候材质已经疲劳,光一刀只是把表面修平,内部的疲劳裂纹还在,继续用的风险远大于换新的成本。
铸钢制动轮——贵有贵的道理
铸钢制动轮常用的是ZG270-500和ZG310-570牌号。价格比铸铁贵两到三倍,但寿命通常也是铸铁的两到三倍——关键是不只是寿命长,在整个使用周期内的制动性能稳定性远好于铸铁。说白了,铸铁制动轮是”新的时候好用,用一阵就开始掉链子”,铸钢是”从头到尾都一个样”。
铸钢的第一大优势是抗热疲劳能力强。铸钢的晶粒结构比铸铁细密得多,在反复的加热冷却循环中不容易产生微观裂纹。根据GB/T 3811-2008《起重机设计规范》中对制动器安全系数的要求,重级工作制(A6及以上)的起重机推荐使用铸钢制动轮。这不是厂家想多卖钱,是真的有安全考量。
第二大优势是可修复性好。铸钢制动轮如果表面出现轻微磨损沟槽,可以通过堆焊后重新车削来修复——这在铸铁上是做不了的,因为铸铁焊接性太差,一焊就裂。一台铸钢制动轮在三次修复周期内的总使用寿命可以轻松超过十年,均摊到每年的成本反而比铸铁低。
还有个事儿很多人不知道——铸钢制动轮的表面硬度可以做热处理调控。通过调质处理(淬火加高温回火),可以把制动轮表面硬度精准控制在HB220-260范围内,既保证了耐磨性,又不会对制动瓦造成过度磨损。铸铁就做不到这么精确的控制,硬度高低全看铸造成分,同一批出来的货硬度都可能有十几度的差异。
铸钢适用工况
A6-A8重级、冶金高温、频繁点动、港口室外
铸铁不建议
重级制动、高温环境、急停频繁、有冲击载荷
铸铁和铸钢核心参数对比——数字不会骗人
| 对比项目 | 铸铁 HT250 | 铸钢 ZG310-570 | 差距倍数 |
|---|---|---|---|
| 抗拉强度 | 250 MPa | 570 MPa | 2.3倍 |
| 延伸率 | max 0.5% | min 15% | 30倍以上 |
| 表面硬度 | HB170-240 | HB156-260(可调质) | — |
| 导热系数 | 35 W/mK | 52 W/mK | 1.5倍 |
| 抗热裂性 | 较差 | 良好 | 约3倍 |
| 可焊接修复 | 不可焊 | 可堆焊修复 | — |
| 参考价格 | 1倍(基准) | 2-3倍 | — |
| 5年综合成本 | 高(含更换加停机) | 低(长寿命加可修复) | 铸钢更低 |
数据来源:GB/T 9439《灰铸铁件》、GB/T 11352《一般工程用铸造碳钢件》及行业实测数据
不同工况应该怎么选——四句话给你说明白
选材质不能只看参数表,得先搞清楚自己的设备在什么环境下干活。我们按最常见的四种工况分别说——
工况一:轻型车间(A3-A4级别、环境温度正常)——这种情况下铸铁完全够用。一台5吨单梁起重机的制动轮,工作频率不高、温度正常、制动不频繁,铸铁制动轮用三五年没问题。没必要多花那个钱上铸钢。说白了,在这种工况下铸钢的寿命优势根本发挥不出来。
工况二:中型频繁作业(A5级别、每天几十次制动)——这种就有点纠结了。铸铁制动轮能用,但寿命明显缩短,一年左右就开始出现沟槽。如果预算允许,建议上铸钢——多花的钱两年就能通过减少更换次数省回来。如果确实预算紧张,至少选HT250牌号以上的优质铸铁,别用回收料做的劣质品。
工况三:重级高温环境(A6-A7级别、冶金/铸造车间)——别犹豫,直接上铸钢。在这种环境下铸铁制动轮不是”寿命短”的问题,是安全隐患的问题。热裂纹一旦发展成贯穿裂纹,制动轮会直接断裂,制动器瞬间失效——这个后果你敢想吗?说实话,在这种工况下省那几百块钱的材质差价,是在用设备和人身安全做赌注。
工况四:室外恶劣环境(港口、码头、料场)——风吹日晒、雨淋温差大,铸铁在这种环境下腐蚀和热疲劳的双重夹击下寿命极短。同样是上铸钢,而且还要注意防锈处理,铸钢虽然比铸铁耐腐蚀但也怕长期暴露在潮湿盐雾环境中。建议制动轮表面做发黑或磷化处理,增加一道防护。
快速判断口诀:轻级车间铸铁行,频繁制动看预算,高温重级必铸钢,室外环境加防锈。记住这四句话,基本不会选错。
最后说一个很多采购容易忽略的点——制动轮和制动瓦的材质要匹配。铸铁制动轮配石棉树脂制动瓦效果最好,铸钢制动轮配半金属或粉末冶金制动瓦才能发挥全部性能。材质不匹配,再好的制动轮也白搭。这一点在选购时一定要跟供应商确认好。
说到制动系统的维护,制动器摩擦片的更换周期跟制动轮的材质选择也是强关联的——摩擦片磨得太薄不及时换,金属背板直接刮到制动轮表面,铸铁轮几分钟就报废,铸钢轮还能扛一阵。关于摩擦片的更换时机和成本算账,可以看看制动器摩擦片的更换周期与成本分析,讲得很细。
需要选配合适的制动轮?
河南鸿升起重机有限公司 — 提供铸铁/铸钢制动轮选型建议与配套制动瓦方案
热线:13903802779


