
别以为滑轮绳槽磨深点还能凑合用 磨穿了钢丝绳跟着报废
滑轮绳槽磨损,这活儿在起重机维保里属于老生常谈了。可说实话,不少老师傅也没把它当回事——觉得滑轮还能转,钢丝绳还能走,绳槽磨深点就磨深点,凑合着用呗。可就是这么个”凑合”,往往就是钢丝绳提前报废的根子。
今天这篇专门聊滑轮绳槽磨损这件事:磨深了到底会怎样,磨到什么程度必须换,日常怎么查,换的时候怎么选。你对照着看一眼,说不定能省下一整条钢丝绳的钱。
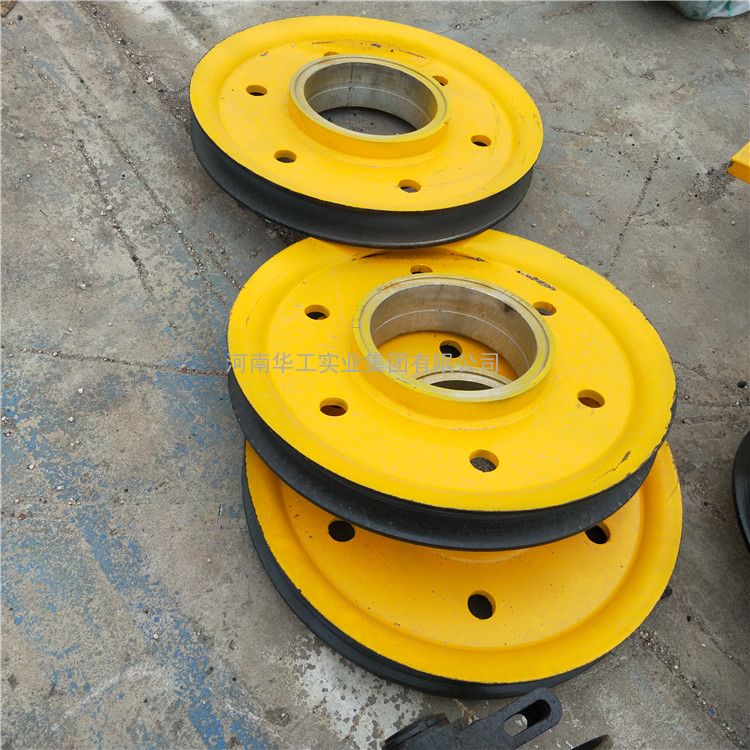
滑轮绳槽为什么会越磨越深
绳槽磨损不是一天磨出来的,是钢丝绳在槽里一天天”啃”出来的。说白了,绳槽越磨越深,主要有三个原因:
第一个,绳槽材质偏软。铸铁滑轮比铸钢滑轮软,耐磨性差一截。同样是重载作业,铸铁滑轮的绳槽磨损速度能比铸钢快出将近一倍。第二个,入绳偏角太大。钢丝绳斜着进槽,槽壁被斜着刮,磨得又快又不均匀。第三个,润滑跟不上。绳槽里缺润滑,钢丝绳和槽壁硬磨,磨损自然快。
干了二十年维保的老师傅有句话:绳槽磨损快不快,一半看材质,一半看偏角。偏角没调好,再好的滑轮也扛不住。
绳槽磨损到哪个程度就该报废
绳槽磨损不是无底线的。GB/T 3811-2008《起重机设计规范》对滑轮绳槽的报废有明确说法:绳槽底部磨损超过原壁厚的15%,就该换滑轮了。具体标准,我整理成一张表,你对照着量就行:
| 检查项目 | 报废标准 | 检查方法 |
|---|---|---|
| 绳槽底部磨损 | 超原壁厚15%报废 | 卡尺测剩余壁厚 |
| 绳槽半径 | 与钢丝绳半径偏差超0.5mm | 样板比对 |
| 轮缘崩裂 | 出现裂纹或崩缺立即报废 | 目视+敲击听声 |
| 绳槽偏磨 | 单侧磨损达另一侧2倍 | 两侧壁厚对比 |
三个关键数字记牢:壁厚磨损15%报废,绳槽半径偏差0.5mm,偏磨2倍。过了线就别犹豫,换。
绳槽磨深了 钢丝绳是怎么遭殃的
绳槽磨深了,钢丝绳不是”可能”遭殃,是必然遭殃。逻辑链条很直接:绳槽磨深之后,槽底变窄变深,钢丝绳沉进槽里,被两侧槽壁夹着走。每跑一圈就多磨一层,绳股表面的钢丝先被磨毛,磨亮,接着就开始断丝.
断丝一旦开始,就进入恶性循环——断丝越多,钢丝绳表面越粗糙,磨得越快。到最后,钢丝绳还没到正常寿命,就不得不提前报废。这里得说句实话:很多厂里钢丝绳”莫名其妙”提前报废,根子不在钢丝绳本身,就在滑轮绳槽磨损上。
说到钢丝绳报废,断丝数,直径磨损量这些硬指标,之前专门写过一篇,你翻出来对照着查:钢丝绳报废标准你真的清楚吗.
别小看这一环:滑轮绳槽磨损导致的钢丝绳报废,往往是”查出来就是断丝”,没有缓冲期。等你看出来钢丝绳出问题了,它已经在带病运行了。
日常怎么检查滑轮绳槽
绳槽磨损,靠的就是日常检查。你不查,它就是悄悄磨深;你查了,就能在它磨过线之前拦住。检查就三招:
- 第一招,目视看槽底。撩开防尘罩,看绳槽底部有没有明显的沟槽,台阶。有台阶,说明已经偏磨了。
- 第二招,卡尺量壁厚。把钢丝绳拨开,用卡尺量绳槽底到轮毂的剩余壁厚,跟新滑轮对比,算出磨损比例。
- 第三招,样板比槽形。用绳槽样板卡进槽里看贴合度,贴合不严说明槽形已经变了。
检查频率上,建议每半个月查一次,重载工况(A6,A7工作级别)建议每周查。别忘了,查一次就几分钟,省下的是整条钢丝绳。
换滑轮怎么选 三个参数别搞错
真到换滑轮的时候,选型别马虎。三个参数最要命:
第一个,轮径和绳径的比值。GB/T 3811规定,滑轮名义直径和钢丝绳直径的比值,一般场合不能小于20倍,抓斗,冶金等重载场合不能小于25倍。比值不够,钢丝绳弯折太厉害,寿命直接腰斩。
第二个,绳槽半径。新滑轮绳槽半径要跟钢丝绳半径匹配,一般取钢丝绳半径的1.05到1.1倍。槽太大钢丝绳”躺”在槽里,槽太小钢丝绳被夹,都不行。
第三个,材质。一般场合铸铁滑轮够用,重载,高温场合选铸钢滑轮,要求更高的选锻钢或轧制滑轮。别为了省钱在材质上凑合。
| 材质 | 耐磨性 | 适用场合 | 价格 |
|---|---|---|---|
| 铸铁滑轮 | 一般 | 轻载 A3-A5 | 低 |
| 铸钢滑轮 | 好 | 重载 A6以上 | 中 |
常见问题
问:滑轮绳槽磨出细纹了要不要换?
答:细纹是正常磨损,不用急着换。但如果纹路加深形成台阶,或者槽底出现沟槽,就得量壁厚看是否超过15%了。
问:绳槽磨损和钢丝绳断丝,哪个先出现?
答:正常情况下是同步的。如果钢丝绳断丝明显比绳槽磨损早,说明入绳偏角或润滑有问题,要回头查工况。
问:滑轮能翻面继续用吗?
答:不建议。绳槽双侧受力,翻面解决不了磨损,反而可能因为轴承位不对引起新故障。磨损到线就换新的。
河南鸿升起重机有限公司,专业提供各吨位起重机滑轮,钢丝绳及配套配件,出厂价直供。
热线:13903802779


