
制动轮椭圆一点点照常用是最大误区,抖动的真凶其实是椭圆度超标
很多人觉得,制动轮椭圆那么一点点,肉眼都看不出来,照常用能出什么事?说实话,这种“差不多”的心态,恰恰是最要命的误区。制动时车身一顿一顿地抖、摩擦片越磨越偏、甚至溜钩,追到最后,真凶往往就是这个被忽略的椭圆度——超标的零点零几毫米。
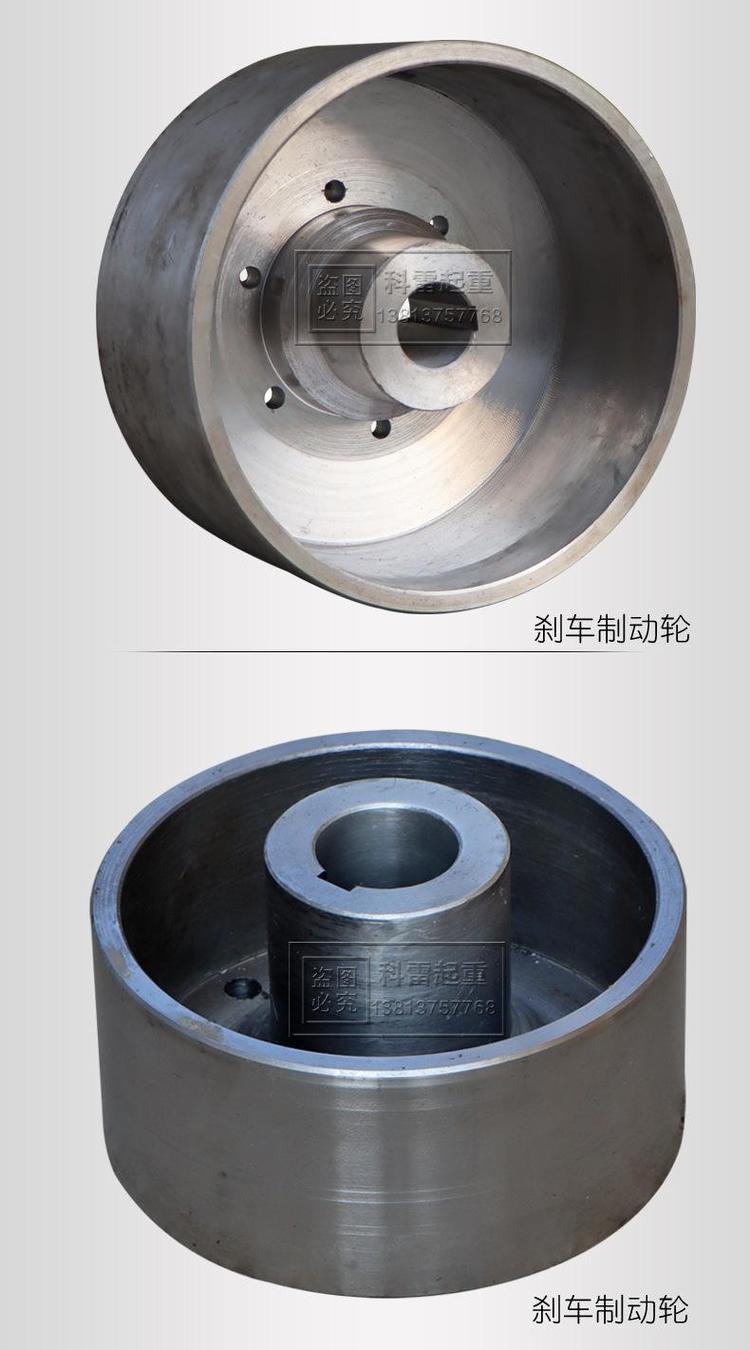
制动轮一椭圆,刹车为什么就会抖
说白了,制动靠的是制动瓦贴在制动轮工作面上,用摩擦力把转轴别停。制动轮要是圆的,瓦块和轮面整圈贴合均匀,制动力是平的;一旦制动轮椭圆了,轮子每转一圈,瓦块一会儿被顶开、一会儿又压不实,制动力跟着一紧一松,反映到车身上就是一顿一顿地抖。
行业老手说:判断制动轮椭圆不用拆机——把制动器手动松闸,用手盘两圈,转到某个角度特别费劲、过了这个角度又变松,八成就是椭圆了。
贴合不匀还会带出一串连锁反应。制动瓦和制动轮的贴合面积一旦掉到60%以下,摩擦片就会局部过热、硬化、偏磨,制动距离越拉越长,这才是抖动背后真正的隐患,也是最容易被当成“摩擦片该换了”的假象。
椭圆度多少算超标,又该怎么量
按GB/T 3811-2008对起重机工作机构的要求,制动轮工作面不允许有明显椭圆。落到检测上,业内通用的门槛是:制动轮外圆径向跳动不大于0.04mm,超过这个数就算椭圆超标。
测量不复杂,一把百分表就够。把表头垂直顶在制动轮工作面中部,盘动制动轮转一整圈,读出表针的最大值和最小值,两者之差就是径向跳动。这里要分清两个概念:椭圆度是同一截面最大直径和最小直径的差,径向跳动是百分表测出来的综合值,既包含椭圆,也包含圆心偏移。
关键是,测量前先把制动轮表面擦干净,有油污或锈点会干扰读数。另外别忘了,很多人量出0.03mm就放心了,其实0.04mm是上限,接近上限时就要提前安排车削计划,别等到超标了再手忙脚乱。
超了怎么办——车削还是直接报废
椭圆度超了,不是只能换新的。制动轮表面硬化层还有富余时,车削是最省钱的修复方式,一圈车下去就能把跳动压回合格范围,比直接换轮省不少钱。什么情况能车、什么情况只能报废,判定规则看下面这张表。
| 缺陷类型 | 车削修复条件 | 车削极限 |
|---|---|---|
| 表面变形/椭圆 | 径向跳动>0.04mm | 车削至跳动≤0.02mm |
| 表面磨损沟槽 | 沟槽深度>0.5mm | 单次≤0.5mm,累计≤2mm |
| 表面热裂纹 | 深度≤1mm且非贯通 | 车至裂纹清除,累计≤3mm |
| 单侧偏磨 | 磨损差>0.3mm | 找正消除偏磨痕迹 |
车削也不是无限次的。出现下面任何一条,制动轮就该报废,别再修了:累计车削量(直径方向)超过3mm;车削后淬硬层残留深度小于10mm;热裂纹深度超过2mm,或裂纹长度超过轮宽的1/3;轮缘壁厚车削后小于原始厚度的80%;退刀槽处出现疲劳裂纹。
风险提示:45钢表面淬火的制动轮,车削后工作面硬度要保持在HRC45以上,42CrMo调质淬火的要保持HRC50以上。如果车削完一测硬度掉下去了,说明淬硬层已经磨穿,这轮子就不能继续用了,得重新淬火或直接换。
日常怎么防椭圆
椭圆不是一天形成的,多半是高温和拖磨一点点“磨”出来的。光换新轮子不除根,用不了多久还会再椭圆,白白搭进去人工和停机时间,所以防比修更重要。说到底,防椭圆关键在这三件事:
- 控制温升:制动轮连续制动后温升别超过250℃,高温会让工作面软化和热变形。
- 调好退距:制动瓦和制动轮的退距保持在0.7到1.8mm之间,退距过小会拖磨发热。
- 定期检测:每年用百分表测一次径向跳动,接近0.04mm就提前安排车削。
退距这事,之前专门写过一篇《装好制动器别急着通电》,里面把松闸检查和瓦块跟制动轮的间隙调整讲得很细,跟这篇配合着看,椭圆和退距这两个制动老大难就都清楚了。
说实话,制动轮的椭圆问题,值不值得你花十分钟量一量?答案是肯定的。一把百分表、一个停机空档,就能把抖动和偏磨的隐患掐在萌芽里,这笔账怎么算都比频繁换瓦换轮划算。
河南鸿升起重机有限公司
需要制动轮、制动器及各类起重机配件,欢迎来电咨询
热线:13903802779


