
抓斗日常保养一查二看三测 润滑点焊缝开闭绳一次查清
抓斗日常保养,说白了就三处:润滑点、焊缝、开闭绳。这三处查出问题早处理,抓斗能多用好几年;要是等颚板合不拢、钢丝绳断丝超标了才想起来看,多半已经到要大修的份上。干这行的都知道,抓斗天天在料堆里又抓又摔,铰点干磨、焊缝开裂、开闭绳磨损是跑不掉的3件事。抓斗多装在QZ型抓斗桥式起重机上,散料吊运全靠它一张一合,一旦出故障整条料线都停摆。今天按“一查二看三测”的顺序,把抓斗保养该看的点一次说清。
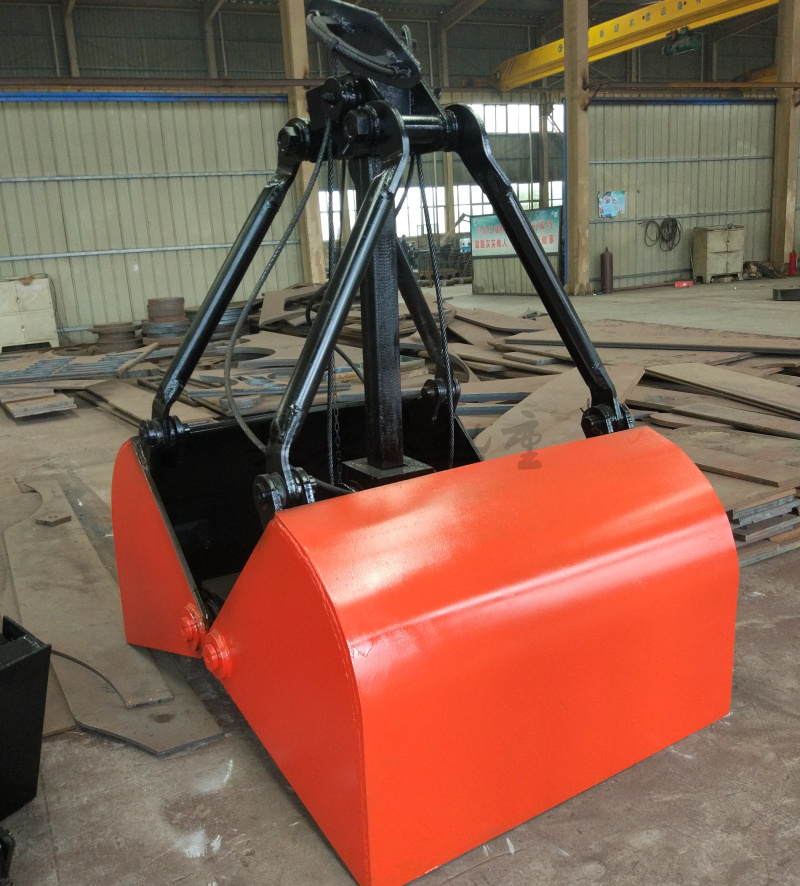
一查润滑——铰点干磨是抓斗开不拢的根子
抓斗的销轴铰点、滑轮轴、开闭绳滑轮,这几处都要定期打润滑脂,一般用2号锂基脂。铰点一旦缺油,销轴和轴套之间就变成干磨,用不了多久就磨出旷量,抓斗开闭动作发涩,颚板闭合不严,撒料漏料全跟着来。尤其开闭机构的铰点,动作频率高、受力集中,是缺油最早出问题的地方。抓斗的润滑点不算多,开闭机构的4个铰点、上下滑轮的轴、钢丝绳导向轮,加起来也就十来个黄油嘴,逐个打一遍用不了几分钟。
查润滑别光看表面有没有油。说实话,很多抓斗的黄油嘴早就堵死了,外表蹭得油亮,里面一根油星都进不去。检查时要用黄油枪实际打一下,打不进去就是堵了,得先疏通黄油嘴再补脂。顺带用手摸一摸铰点位置,发红发烫就是已经干磨,这种状态下再硬用,轴套烧了只能拆斗大修。
行业老手说,抓斗铰点的黄油宁勤勿省,料场粉尘大,油脂干得比想象中快,班前顺手打两下,比攒到月底一起补强得多。
二看焊缝——斗体颚板刀口板的裂纹藏不住
抓斗每抓一次料,斗体和颚板都要受一次冲击,时间一长,焊缝开裂是常见病。重点看3个地方:斗体侧板的对接焊缝、颚板与刀口板的连接焊缝、吊挂耳板的受力焊缝。裂纹初期很细,藏在油漆或锈皮底下,不细看真发现不了。
检查焊缝,肉眼先扫一遍,再拿小锤敲一敲听声。有裂纹的焊缝敲起来声音发闷发哑,跟好焊缝清脆的声音明显不一样。发现裂纹长度超过10毫米的,别想着补焊凑合,抓斗是承重受力件,焊缝裂了补了还裂,最稳的办法是拆下来重新焊,裂纹在受力焊缝上的干脆整件换。
| 检查项 | 看什么 | 判断标准 | 处理建议 |
|---|---|---|---|
| 销轴铰点 | 黄油嘴是否堵塞、铰点有无干磨发红 | 打不进油、铰点异响发涩 | 疏通黄油嘴,补2号锂基脂 |
| 焊缝(斗体颚板刀口板) | 有无裂纹、咬边 | 裂纹长度超10毫米 | 打磨补焊或整件更换 |
| 开闭绳 | 断丝、直径磨损、锈蚀 | 一个捻距内断丝达标准值 | 按GB/T 5972报废更换 |
| 支持绳(起升绳) | 断丝、直径磨损 | 直径磨损超原直径7% | 更换 |
三测钢丝绳——开闭绳断丝超标就得换
抓斗上的钢丝绳分两种,支持绳负责吊住抓斗,开闭绳负责让颚板一张一合。开闭绳频繁折弯、受力最大,磨损和断丝都比支持绳来得快,是三处检查里最不能省的。
测钢丝绳就按GB/T 5972来,一个捻距内的断丝根数、直径磨损量、表面锈蚀,这3项有一项超标就该报废。具体说,直径磨损超过原直径的7%,或者一个捻距内断丝数达到规定值,都别犹豫,直接换。开闭绳和支持绳各起什么作用、能不能混用,之前那篇抓斗开闭绳和起升绳能不能混用专门讲过,这里不展开。
还有个事要提醒,钢丝绳磨损快,多半不是绳本身的问题,而是滑轮槽或者导向轮磨出沟了,把绳硬挤坏的。所以测钢丝绳的时候,顺带看一眼滑轮槽有没有磨深,滑轮有问题,换再多新绳也是白搭。
保养频率——多久查一次别凭感觉
抓斗保养要建个固定节奏。班前花几分钟,把润滑点、焊缝、钢丝绳快速过一遍;每周做一次稍细的检查,重点看焊缝和钢丝绳;每月配合大检,把铰点旷量、滑轮槽、钢丝绳报废标准全套走一遍。抓斗的工作级别高、粉尘大,保养周期宁可密一点,也别拖。
按GB/T 6067.1的要求,起重机械的日常检查和定期检查都要留记录。说白了,记下来不是为了应付检查,是抓斗出问题的时候能回看上一次什么时候查的、查到过什么,判断问题是一下子冒出来的还是慢慢攒出来的。留记录也别写太复杂,日期、检查人、查到什么问题、怎么处理的,四栏就够,时间长了翻回去一看,哪几个点老出问题,一眼就清楚。
- 班前打润滑脂、看焊缝裂纹、查钢丝绳断丝
- 发现焊缝裂纹及时补焊或更换
- 钢丝绳断丝超标按标准报废
- 铰点旷量大了及时换轴套
河南鸿升起重机有限公司
抓斗保养拿不准的,直接问厂家,别自己瞎琢磨。热线:13903802779


