
轴承还能撑多久?温升异响游隙变大这3个极限信号别硬扛
谁都知道轴承会坏,可”还能撑多久”这四个字最磨人。说实话,滚动轴承从来不是突然完蛋的,从开始磨损到彻底卡死,它会按顺序放出温度、声音、游隙三个信号,可惜不少老师傅只盯着温度表,等声音大到刺耳才想起停车。这3个极限信号哪一个先冒头,都说明轴承已经进了报废倒计时——别再硬扛,扛到最后往往是减速机齿轮、车轮轴跟着一起遭殃。
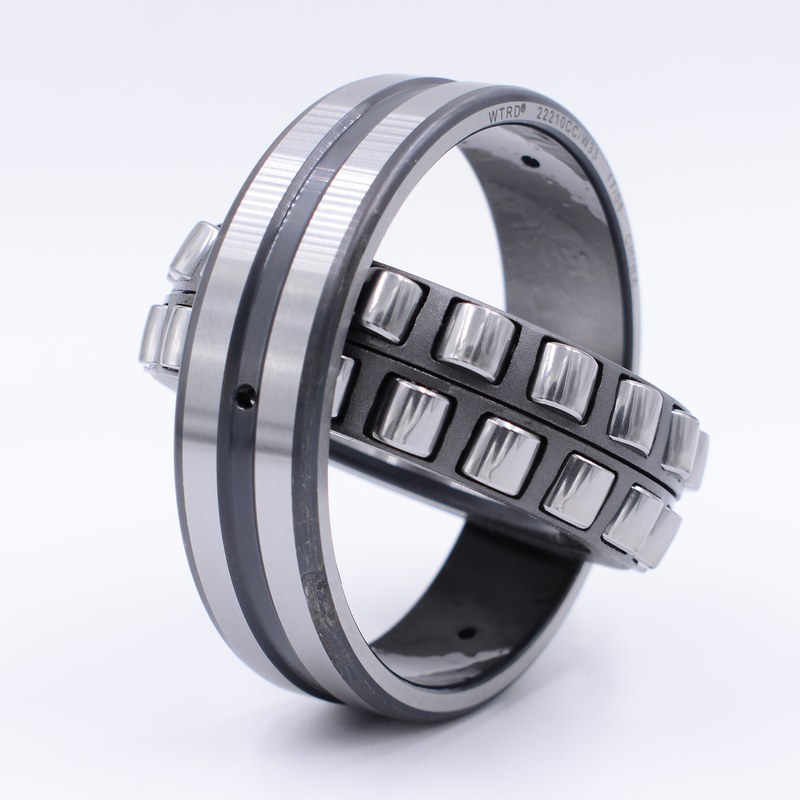
温升报警线——表面温度过了75℃就别再凑合
滚动轴承正常转起来,表面温度一般比环境温度高不了多少。油脂润滑的轴承,温升控制在40℃以内算正常,表面温度超过75℃就得拉警报,到80℃基本就是异常了。温度窜上来,跑不掉三件事:油脂干了或者加多了、轴承过载、再就是安装时内外圈没对正硬敲进去。干维修的都知道,手背贴上去待不住三秒,那温度基本就超了,别拿”轴承本来就烫”当借口糊弄自己。
🟡 温度报警先别急着换轴承,把油脂、载荷、对中这三样先查一遍——问题压根不在轴承身上的情况占一半以上,盲换等于白花钱。
异响和振动——疲劳剥落是耳朵先知道的
轴承滚道和滚动体一旦出现疲劳点蚀、剥落,最先报警的不是仪表,是耳朵。正常轴承转起来是匀净的”嗡嗡”声,一旦冒出”咔哒咔哒”或者金属撞击声,八成是滚动体表面剥落了,金属屑掉进滚道跟着一起滚。这时候用手搭在轴承座上,能摸到一下一下有规律的跳动,拿振动仪一测,冲击脉冲值明显往上蹿。十字轴滚针轴承磨损发烫也是这个套路,之前那篇万向联轴器异响发烫里专门分析过。
行业老手说:有个客户就是没把异响当回事,拖了两个月,最后保持架散架,滚动体把内圈外圈一起啃坏,整根轴都跟着报废。轴承本身不值几个钱,轴和齿轮才值钱。
| 极限信号 | 判断标准 | 处理建议 |
|---|---|---|
| 温升 | 表面温度>75℃,或温升>40℃ | 先查油脂、载荷、对中,复测仍超就换 |
| 异响振动 | 金属撞击声、冲击脉冲升高 | 拆检滚动体与滚道,有剥落就换 |
| 游隙 | 径向游隙>原始游隙的2到3倍 | 直接换,不等 |
| 保持架/裂纹 | 保持架断裂、内外圈裂纹、锈蚀坑 | 立即换,停机处置 |
游隙变大——径向游隙超原始2到3倍就是硬线
游隙是轴承报废判断里最容易被忽视的一项。按GB/T 4604《滚动轴承 径向游隙》,新轴承的径向游隙是有标准值的,装好之后游隙就定了,跑久了滚动体和滚道相互磨,游隙越磨越大。说白了,径向游隙一旦超过原始游隙的2倍,轴承就已经进入”凑合”状态,超过3倍就是硬性报废线。
量游隙别靠手感”晃不晃”,那样量不准。小轴承用百分表顶住外圈上下摇测径向跳动,或用塞尺直接塞进滚动体和滚道之间;大轴承拆下来,塞尺一塞就有数。游隙超了还硬用,轴会径向跳动,减速机齿轮啮合跑偏、车轮轮缘啃轨,都是这么带出来的。调游隙这件事跟角型轴承箱的垫片调整是同一套逻辑,之前那篇角型轴承箱间隙调整里专门讲过。
这几类工况专啃轴承,提前报废不奇怪
粉尘大、频繁启停、冲击载荷、油脂选错,这四样是轴承提前报废的四大推手。料场里的减速机轴承,粉尘顺着油封钻进去,磨得比齿轮还快;冶金车间的重载轴承,冲击载荷一来,滚动体上的压痕一个接一个;露天设备的轴承,雨季进水锈蚀,滚道坑坑洼洼。这些工况里,轴承根本到不了设计寿命,提前一半报废都算正常。别忘了,油脂不是越多越好,加多了搅动发热,反而把轴承烧了。
延长寿命就靠三件笨功夫
延长寿命没有别的巧,就靠三件笨功夫:
- 定期听声音——班前用听音棒贴一下,异响早发现一天,就少换一根轴。
- 定期量温升——同一位置固定测,温度曲线往上走就是预警。
- 定期查游隙——按周期用百分表或塞尺记录,游隙变化趋势比单次数值更说明问题。
这三项记录做起来,哪一项开始走坏就提前安排停机换,别等它卡死给你来个大活。
几个最常问的问题
问:轴承表面温度75℃是死标准吗?
不是。油脂润滑的普通滚动轴承,表面温度超过75℃就该查原因,这是行业通用警戒线,工况不同可以上下浮动一点,但超过80℃基本就是异常,不能再拖。
问:游隙怎么自己量才准?
小轴承用百分表顶住外圈上下摇测径向跳动,大轴承拆下来用塞尺直接塞滚动体和滚道之间。拿不准就对照GB/T 4604的标准值,别凭手感估。
问:只换轴承还是连轴承座一起换?
先看轴承座有没有变形、内孔有没有磨大。轴承座没问题就单换轴承;内孔磨大了必须一起换,不然新轴承装进去还是松的,白换。
河南鸿升起重机有限公司
轴承选型、游隙检测拿不准,随时打热线 13903802779


