
制动器换不换先别拍脑袋,老板算清停机损失这3笔账
判断制动器该不该换,先别看单价,就看三个硬指标——制动距离、温升、摩擦片厚度,任何一个超标就该动手,不用再纠结。
老板真正该算的,不是一个制动器那几百块,而是停机之后整条生产线空转的损失。说白了,不少厂子就栽在“还能用”这三个字上,到头来零件钱没省下,倒赔进去一大笔。这篇从老板视角,把换不换的判定标准、三笔账一次说清。
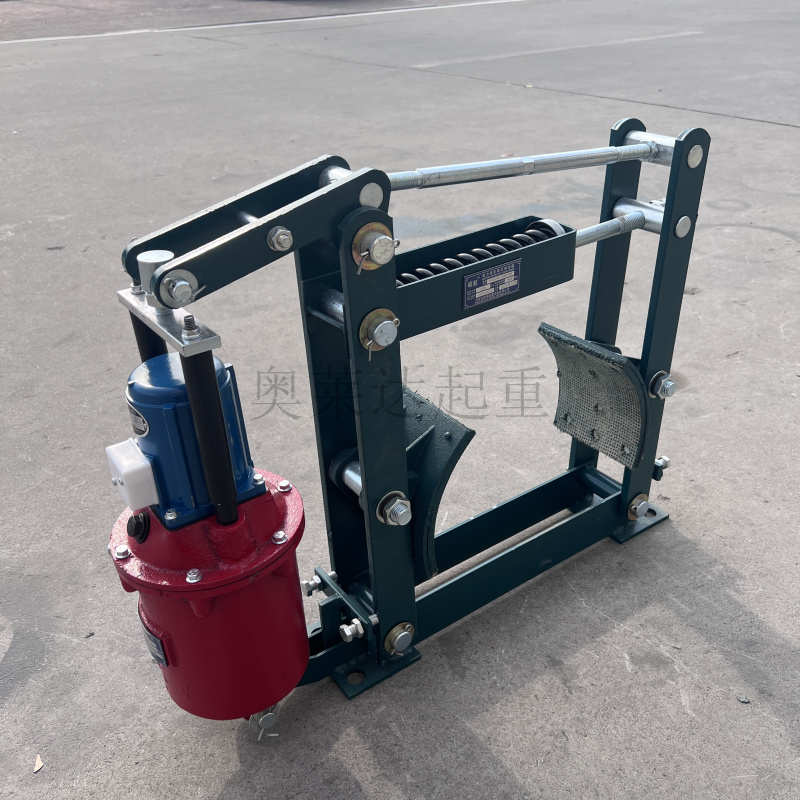
换不换,先量这三个数
先看制动距离。空钩或者满载各做一次制动试验,滑行距离比新装时明显长出一截,就别等它继续恶化。GB/T 3811-2008对起重机制动器的制动性能有硬性要求,制动器得在规定距离内把载荷可靠停住。滑行距离一超,说明摩擦面已经磨下去不少。
再看温升。摸一摸制动轮,正常刹车之后表面温热算正常,烫得不敢碰,就是摩擦片和制动轮贴合过紧,或者间隙已经磨没了。长期高温会把摩擦片表面烤脆,制动轮也容易龟裂。干维修的都知道一个土办法:连续吊几钩,你手背靠近制动轮能撑住三秒算正常,撑不住就该查。
摩擦片厚度,这个数不能含糊。摩擦片磨到铆钉头快露出来的程度,必须换,没有商量余地。之前聊摩擦片的文章里说过,摩擦片好比制动器的鞋底,磨到铆钉快露头还不换,就刹不住。摩擦片磨损到什么程度必须换这篇讲得更细。
老板该算的三笔账
换不换的纠结,说到底不是技术问题,是算账问题。下面三笔账,一笔比一笔重。
停机损失这笔账,一台起重机停摆,不光是它自己闲着,下面吊装的工序、等料的班组、排队的车辆全跟着停。以一条中等规模的生产线算,停机一天少说几千块,赶上订单紧,损失还要翻倍。一个制动器那几百块,跟停一天的成本比,压根不在一个量级。
连带损坏这笔账,制动器失效并不孤立,它一打滑,冲击就会传给减速机、联轴器、车轮这些相邻部件。等制动器彻底抱死或者刹不住的时候,往往连减速机齿轮都受了暗伤。小件拖成大修,这笔账很冤。
安全事故这笔账,制动器是保命件,它失灵后重物下滑、溜钩就是风险,一旦砸下来,人没事是万幸,出了工伤就不是钱能算清的事。这条红线没有讨价还价的余地。
不同工况,寿命差多少
制动器能用多久,跟工况直接挂钩。同样一副摩擦片,在仓库里吊轻件能用两三年,放到冶金车间连续重载,可能半年就得换。下表按常见工况给个大致区间,老板心里好有个数。
| 工况 | 工作级别 | 摩擦片更换周期 | 制动轮更换周期 |
|---|---|---|---|
| 轻载(仓库、装配) | A3~A4 | 2~3年 | 5年以上 |
| 中载(一般车间) | A5 | 1~2年 | 3~5年 |
| 重载(冶金、铸造) | A6~A7 | 半年~1年 | 1~2年 |
表格里的数字是个大致区间,实际还要看工作级别和操作习惯。频繁点动、急刹的,寿命会往下限靠;平稳操作、轻拿轻放的,能用得更久。别拿上限当保底,到了该换的时候不换,省下的是零件钱,搭进去的是前面那三笔账。
单独换还是成组换
行业老手说:制动器一旦磨到要换,同一台设备上对称的两套,建议一起看。两侧磨损程度不一样很常见,只换单侧,另一侧很快也会到限,来回拆装反而费工。对称的制动衬垫成组换,制动才均衡。
换的时候顺便检查制动轮。摩擦片磨了,制动轮表面多半也有沟槽。沟槽浅可以上车床光一刀,沟槽深或者已经龟裂,就别硬撑,一起换掉。制动轮沟槽磨损到什么程度该换这篇有对照标准。
两侧制动力不均衡,重物下降容易偏摆,另一侧很快也到限,来回拆装费工。
两侧一起换,制动均衡,一次装调到位,长期看更省工省心。
还有一点别忘了:换完制动器,间隙要重新调,两边闸瓦跟制动轮的贴合要均匀。装好先别急着通电,手动松闸一次,看间隙匀不匀,这是老师傅都会做的一道工序。
顺带看一眼弹簧和推杆。制动器的压紧力主要靠弹簧,弹簧疲劳变软或者断了一根,制动就算间隙调到合适,压紧力也不够。推杆行程也要复查,行程不对,闸瓦退不开或者压不紧。这几样一次查完,才叫把制动器换踏实了。
制动器换不换,几个常见问题
问:制动距离变长,还能再顶一阵吗?
别顶。制动距离变长说明摩擦面已经磨损,继续用只会越磨越滑,等到刹不住就晚了。早换摩擦片,比出事故划算。
问:摩擦片一边厚一边薄,只换薄的那侧行不行?
建议成组换。单侧换会造成两侧制动力不均衡,重物下降时容易偏摆,反而更危险。
问:制动轮温度高,一定是摩擦片的问题吗?
不一定。温度高也可能是间隙调得过紧、弹簧压力过大,或者制动轮本身变形。先查间隙和贴合,再看摩擦片。
制动器换不换、怎么换,拿不准可以先问厂家。
河南鸿升起重机有限公司
热线:13903802779


