
起重电磁铁拆解保养先查这3处,线圈绝缘磁极面出线接头都别漏
起重电磁铁这东西,钢厂、码头的吊运一天都离不开。它靠线圈通电产生磁力,把钢板、钢坯、废钢整块吸起来吊走,吸力一旦掉下来,吊着的几十吨重物说坠就坠,出人命都不新鲜。说实话,很多老师傅平时只看它吸不吸得住,很少拆开查内部,可电磁铁出毛病,多半集中在线圈绝缘、磁极面、出线接头这三处。今天就把这三处拆开逐一说清楚,一处都别漏。
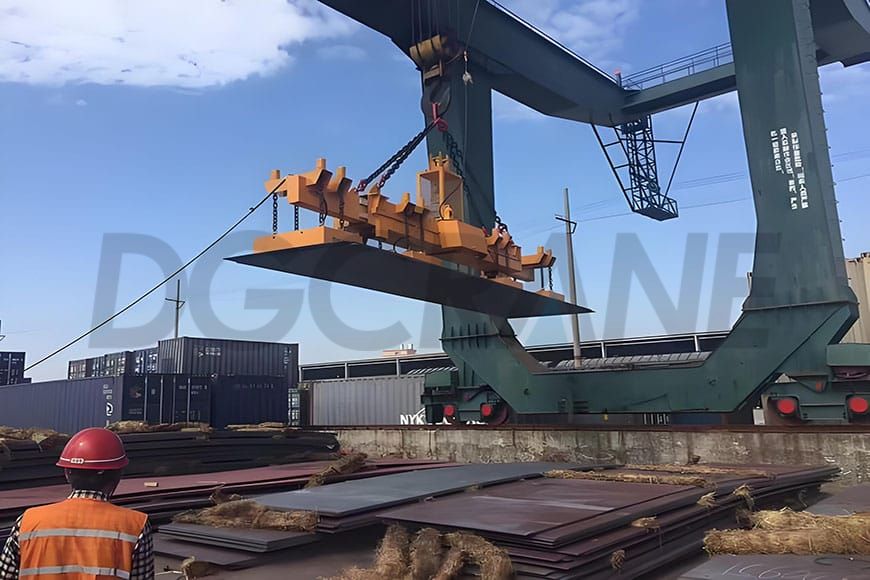
线圈绝缘是电磁铁的心脏,先测绝缘电阻
线圈就是电磁铁的心脏,磁力全从这儿来。线圈一受潮,绝缘电阻就往下掉,漏电、匝间短路全跟着来,表现就是吸力越来越弱,还发烫。拆开接线盒,用500伏兆欧表打一下线圈对地绝缘,读数一般不能低于0.5兆欧。低于这个数,先别急着换,多数是受潮,把线圈低温烘干,温度别超过120度,烘急了绝缘漆会烤裂,再复测。复测还上不去,那就是绝缘老化或者击穿,只能重绕或换新。外壳接地也别忘了看,接地线断了,漏电了保护都起不了作用。
有个钢厂客户跟我说过,他那儿电磁铁一到梅雨季吸力就掉,拆开一看线圈表面全是水汽。说白了,电磁铁的绝缘就怕两样东西:水汽和高温,两个凑一块,线圈寿命能砍掉一半。干这行的都懂,回南天前后把接线盒打开晾一晾,比事后换线圈省太多。
磁极面磨损直接影响吸力,气隙一大就废
磁极面是电磁铁跟工件直接贴合的接触面,它一磨损,磁极和钢板之间的气隙就变大。别小看这点气隙,磁力跟气隙的平方成反比,气隙从1毫米涨到3毫米,吸力能掉一大截,这就是为什么磁极面磨花了要铣平。检查时看三样:磁极面有没有明显磨损台阶、有没有裂纹掉块、底面平不平。磨损超过限值就得上车床重新铣平,铣平一次就薄一层,铣到磁轭本体了这面就彻底废了。
还有一件事别忘了,定期做吸力测试。把额定重量的试块吸起来吊离地面,静止悬吊一段时间不掉,才算合格。光看外表平整没用,吸力够不够,得实打实吊出来看。平时吊重之前顺手看一眼磁极面有没有沾着铁屑杂物,吸不严实了先清干净再吊。
出线接头松动发热,常被人忽略
出线接头松动是电磁铁的隐形杀手。电磁铁电流不小,接头一松,接触电阻就大,大电流一过,接头处发热烧红,时间长了把绝缘烧坏,严重的直接打火烧断电缆。拆开检查时,重点看接线端子有没有松动、氧化、发黑变色,电缆护套有没有破损、绝缘有没有老化开裂。发现端子发黑发烫的痕迹,别只拧紧螺丝了事,要把接触面打磨干净再重新压紧,压不紧的端子该换就换。
说到接头松动导致的发热,之前那篇电磁吸盘吸力变弱的原因里专门讲过电压偏低的排查,其中有一半的电压掉电就是接头接触不良造成的。你检查电磁铁,先把出线这一路从头到尾摸一遍,接头不烫手、电缆不破损,这关才算过。
| 检查部位 | 检查项目 | 判断标准 |
|---|---|---|
| 线圈 | 绝缘电阻 | 500伏兆欧表测,不低于0.5兆欧 |
| 线圈 | 匝间短路 | 吸力下降、发热异常需排查 |
| 磁极面 | 磨损台阶、裂纹 | 磨损超限铣平,裂纹掉块报废 |
| 磁极面 | 吸力测试 | 额定试块悬吊不掉落 |
| 出线 | 接线端子 | 无松动、无氧化发黑 |
| 出线 | 电缆护套 | 无破损、绝缘无老化开裂 |
| 保磁系统 | 备用电源切换 | 断电试验能正常顶上来 |
断电保磁是保命装置,别当摆设
🔴 断电瞬间失磁,重物直接砸下来,保磁系统必须定期查
GB 6067.1-2010《起重机械安全规程》里写得清楚,起重电磁铁必须设断电保磁装置。为什么?电磁铁靠电维持磁力,一旦意外断电,磁力瞬间消失,吸着的重物直接砸下来。保磁系统就是给线圈接一组备用电源(蓄电池或者超级电容),主电源一断,备用电源马上顶上,把重物先安全放下来再说。拆开保养时,保磁系统的电池、充电回路、切换接触器一样要查,别只顾着电磁铁本体,把这条保命线给漏了。
干维修的都清楚,保磁电池出问题多是长期不放电,电池放废了还不知道。定期给保磁系统做个断电试验,切掉主电源看备用电源能不能顶上来,这个动作一年至少做两次。真到断电那一刻才想起试,黄花菜都凉了。
日常保养照这个清单走,一处不落
- 线圈绝缘:500伏兆欧表测,不低于0.5兆欧,受潮先烘干再复测
- 磁极面:看磨损台阶和裂纹,磨损超限铣平,定期做吸力测试
- 出线接头:端子不松动不发黑,电缆护套不破损,绝缘不老化
说白了,电磁铁这东西不怕用,就怕不查。三处拆开看一遍,用不了半天,比等它真出事故再收拾强太多。拿不准的,问厂家就行。
河南鸿升起重机有限公司
热线:13903802779


